|
HL-GJD19自动装配包装工艺智能生产线实训装置

收藏
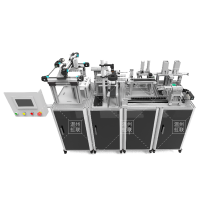
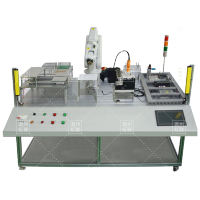
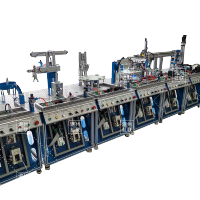
HL-GJD19自动装配包装工艺智能生产线实训装置 一、概述:智能产线实训装置是模块化组成自动装配的教学工作站。工作站覆盖了互联控制技术、传动技术、人机交互(HMI)技术、机械技术、传感与气动技术及多种工业现场总线通讯技术等多种技术应用。其中,互联控制、人机交互(HMI)技术载体标配国内外一线品牌,其保证了智能实训装置在系统教学过程的稳定性与可靠性。 智能产线实训装置由四个工作站组合而成:供料工作站、装配工作站、检测工作站、入库工作站。其包含供料单元、机械手搬运单元、装配单元、输送单元(横向/竖向)、四轴机构入库单元、人机交互单元、多站协同控制单元等工作单元。且该实训装置既可小组配合,进行综合实训,亦可单人、一单元进行单站实训。 二、技术参数: 1、输入电源:单相三线制~220V±10% 50Hz 2、温度:-5℃~+40℃,相对湿度<85%(25℃) 3、设备功率:<2.0 kw 4、外形尺寸:长×宽×高:2000mm×1100mm×1300mm
智能产线实训装置主体分为四个工作站:供料工作站、装配工作站、检测工作站、入库工作站,供料工作站主要实现物料瓶的推出和运输;装配工作站主要负责根据订单信息,将符合订单的物料装配到瓶体;检测工作站运用检测技术对装配好的产品进行瑕疵检测,并比对订单信息,检测、比对无误后,对其进行上盖,否则进行踢废操作;入库工作站则是将装配上盖完成后的物料,通过识别物料瓶信息,并结合库位传感器,使用四轴机构完成搬运入库操作。 智能产线实训装置通过模拟物流包装分拣的产线应用,在人机交互单元上登录权限账号,确认产线关键参数,参数确认无误后,按下启动按钮,启动设备运行,由供料工作站的井式供料模块气缸将物料瓶体从料仓推出,机械手搬运单元夹取物料将物料瓶体运送至装配工作站的输送单元上,装入相应物料的种类及数量,装配完成后,机械手搬运单元再将装配工作站上的物料转移到检测工作站的输送单元上,对装配好的物料进行检测,经检测无误后,对物料瓶体进行上盖(如检测有瑕疵或不符合订单信息,则进行踢废处理),上盖完成后,推出到入库待抓取位,通过识别物料瓶信息,并结合库位传感器,最后由四轴入库单元夹取装配合格的产品入库。 三、工作站介绍1、供料工作站供料工作站主体由一个料瓶供料单元、滑台机械手组成。如下图4所示,为供料工作站的料瓶供料单元。 (1)料瓶供料单元料瓶供料单元采用双井式供料结构,拥有两个料仓,可以同时存放两种物料瓶体,作为双仓位放料机构,当装置启动时,左右两边推料气缸将物料从料仓推出(同一时间只有一边推出),推至出料平台后,平台出料气缸将物料推出至夹取位。 (2)机械手搬运单元机械手搬运单元由伺服电机驱动控制,可以实现行程内的精准定位,同时使用多种气缸(顶升气缸、旋转气缸、双轴气缸、气动手指)配合动作,实现物料对象的抓取、放置。 2、装配工作站装配工作站主要由装配物料供料单元、装配单元、横向输送单元组成。 (1)装配物料供料单元如图8所示,装配工作站的装配物料供料单元。 装配物料供料单元与供料站的料瓶供料单元类似,均为双井式供料结构设计,可以根据包装箱体识别结果,提供规格不同的物料用于装配。 (2)装配单元符合需求的物料从料仓推出之后,装配单元采用气动吸取的方式,将待装配物料从物料平台上吸取、放置至横放输送带上的待装配料瓶内 (3)横向输送单元装配工作站的横向输送单元,当供料工作站瓶体物料被机械手搬运单元放置在横向输送单元上,首端光电开关触发,输送带运转,传输到末端装配位时,末端传感器触发,输送带停止运转,装配单元将待装配物料从平台上吸取后,放置至待装配瓶体中,完成装配。 3、检测工作站检测工作站包含上盖装配单元、竖向输送单元等。在装配工作站完成之后,机械手搬运单元将物料从横向输送单元转移到竖向输送单元上,经过检测机构后,决定物料上盖搬运入库还是踢废回收。 (1)上盖装配单元是上盖装配单元。当前方检测判定装配体需要入库时,上盖装配单元才进行上盖装配操作,否则装配体由竖向输送单元直接送往末端做踢废回收。 (2)竖向输送单元竖向输送单元以直流电机为驱动,以气缸为执行机构。分别用作气动挡料、物料入库、物料夹紧、物料回收几项功能。带踢废库位与待入库轨道。 4、入库工作站入库工作站主要有四轴机械手模块、库位平台模块组成。入库工作站运行前,先要让检测工作站物料输送至入库轨道上,根据识别的信息分配相应库位,四轴机械手模块去抓取装配后的产品,搬运放置至相应的库位。 (1)四轴机械手模块四轴机械手模块X、Y、Z、RZ轴均采用步进电机驱动,以提高定点抓放的效益,实现对产品夹取/放置的精准定位。 (2)库位平台模块库位平台模块采用双仓储布局(一边6库位共12库位),每个库位配备库位传感器,以监测库位使用情况,避免库位重复,导致碰撞的情况。 (3)人机交互单元人机交互单元配备工业触摸屏,可进行产线设备人机界面组态。在组态界面中,可实现产线综合与单站的自动化控制、监测产线设备的工作/生产状态及参数、生产过程关键参数调整、设备故障报警等功能 为保证生产过程的安全,出厂触摸屏程序设置多级权限,普通用户仅可观看生产数据看板和启停操作,修改生产参数需通过身份认证登录权限用户账号,登录后才可对生产关键参数进行修改。
四、工作站配置清单
相关商品
|